OEE算定・停止理由の
見える化を自動化
工場データ連携ソリューション
PLCや設備から取得した稼働データ・異常要因・停止時間を標準化し、
OEE改善やボトルネック分析につながる工場データ活用を支援します。
- OEEを
正確に算定 - 停止理由
を見える化 - 改善活動
を加速


工場データ連携ソリューション
PLCや設備から取得した稼働データ・異常要因・停止時間を標準化し、
OEE改善やボトルネック分析につながる工場データ活用を支援します。
OEE改善に必要な設備データを整理し、改善活動につなげる
製造現場では、設備データを収集していても、OEE算定や停止理由分析、改善活動に活用できていないケースがあります。
本ソリューションでは、設備から取得した稼働データや異常要因を標準化し、OEE算定や停止理由の見える化につながる工場データ活用を支援します。
OEEをExcelや
手作業で集計している
設備データを収集しているものの、集計や分析に手間がかかっている
停止時間は分かるが
停止理由が分からない
設備停止の原因が把握できず、改善活動につながらない
チョコ停の原因を
分析できない
小さな停止が繰り返し発生し、生産ロスにつながっている
設備ごとに
データ形式が異なる
メーカーや設備によって、取得できる情報や定義が異なる
ライン全体の
ボトルネックが見えない
設備単位では見えていても、全体最適の視点で分析できない
MESやAI活用に
つながらない
データは収集しているが、改善やDX推進に活用できていない
ひとつでも当てはまる場合は、
設備データの収集・標準化の仕組みを見直すことで、
OEE改善や停止理由分析につながる可能性があります。
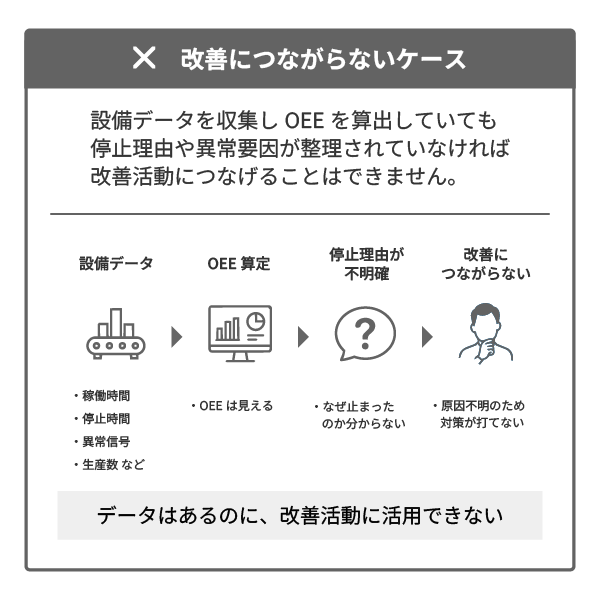
OEEを算出していても、停止理由や異常要因が整理されていなければ、改善活動につなげることはできません。
また、設備ごとにデータ形式や定義が異なる場合、ライン全体の比較や工場間での分析も難しくなります。
OEE改善を実現するためには、設備データを収集するだけでなく、「どの設備の、どの状態の、どの異常要因なのか」を整理し、活用できるデータとして扱うことが重要です。
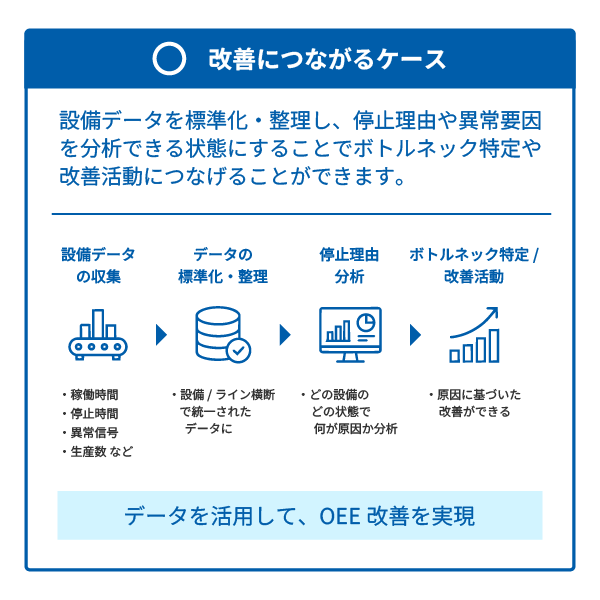
データを「見える化」するだけでは不十分。
「意味のあるデータ」として整理・活用することで、OEE改善や生産性向上につながります。
OEEを正しく算定するためには、稼働時間や停止時間だけでなく、生産数や良品数、停止理由などの設備データが必要です。
設備ごとに異なるデータを整理・標準化することで、より正確な分析や改善活動につなげることができます。
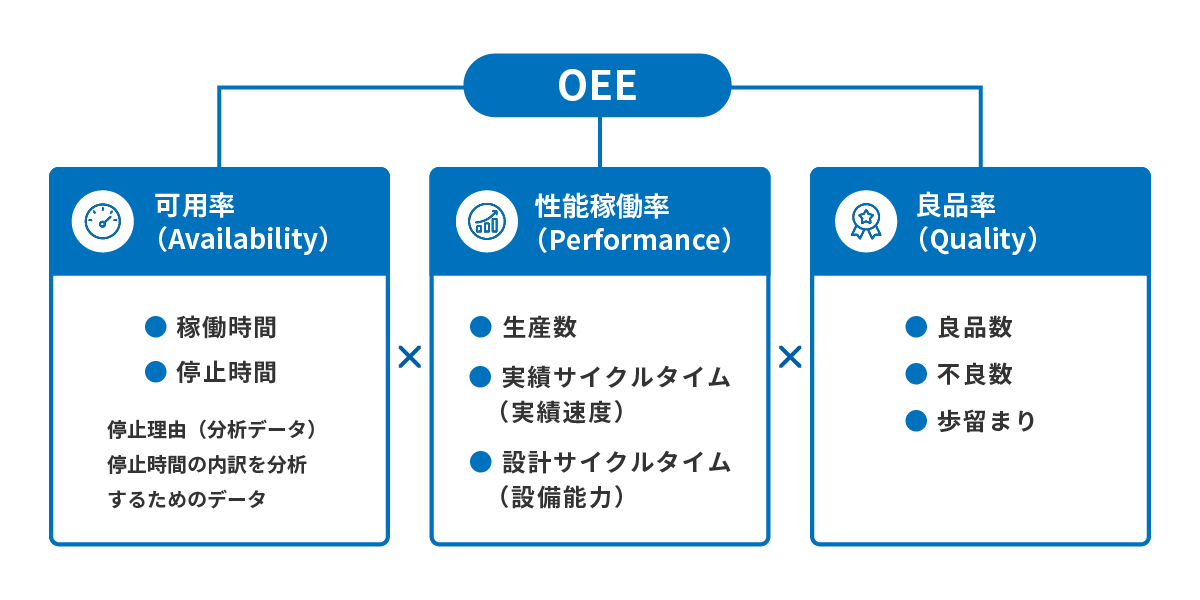
OEE算定に必要なデータが設備ごとに異なる場合、正確な分析や改善活動が難しくなります。
設備の停止時間を把握するだけでは、改善活動につなげることはできません。
重要なのは、「なぜ停止したのか」を分析し、停止要因ごとの発生頻度や影響度を把握することです。
設備から取得した異常要因や停止理由を停止時間・停止回数と紐づけることで、ライン停止に影響している要因を分析し、優先的に改善すべき課題を明確にできます。
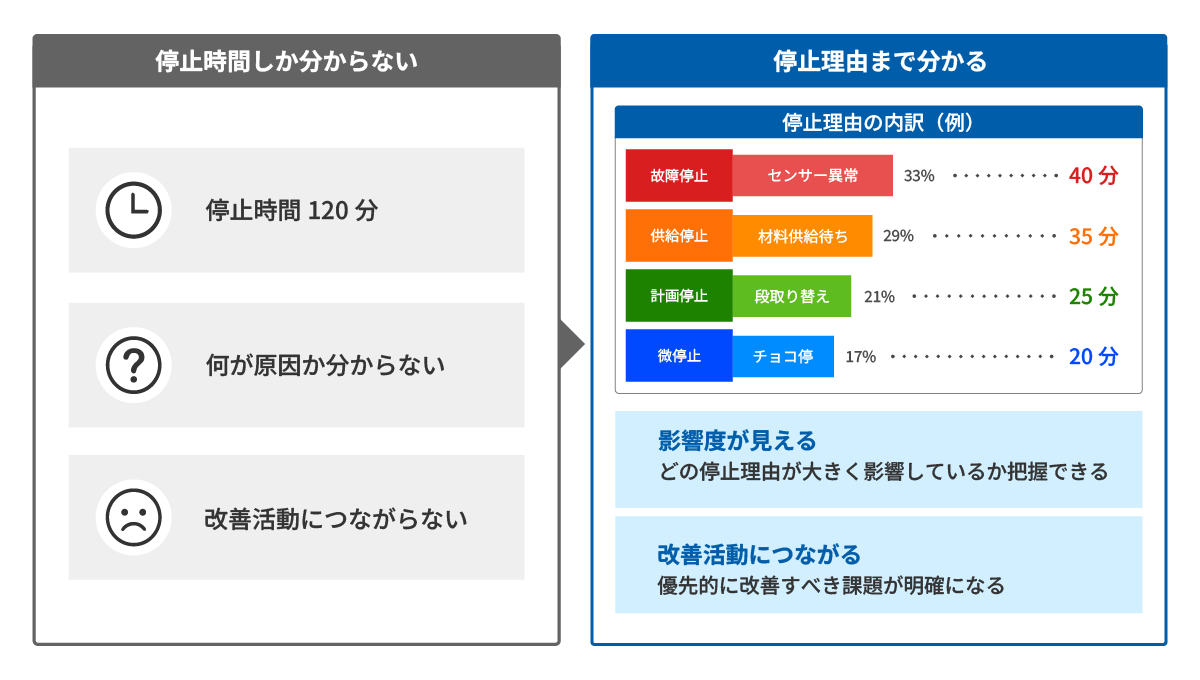
設備から取得した異常要因や停止理由を停止時間・停止回数と紐づけることで、
ライン停止に影響している要因を分析し、優先的に改善すべき課題を明確にできます。
停止理由を分析するためには、設備ごとに異なる停止理由や異常要因の定義を統一する必要があります。
例えば、同じ「材料供給待ち」でも、設備によって名称やコード体系が異なる場合、ライン全体や工場全体で比較・分析することができません。
改善活動を継続的に行うためには、設備状態や停止理由を共通のルールで管理し、意味の揃ったデータとして扱うことが重要です。
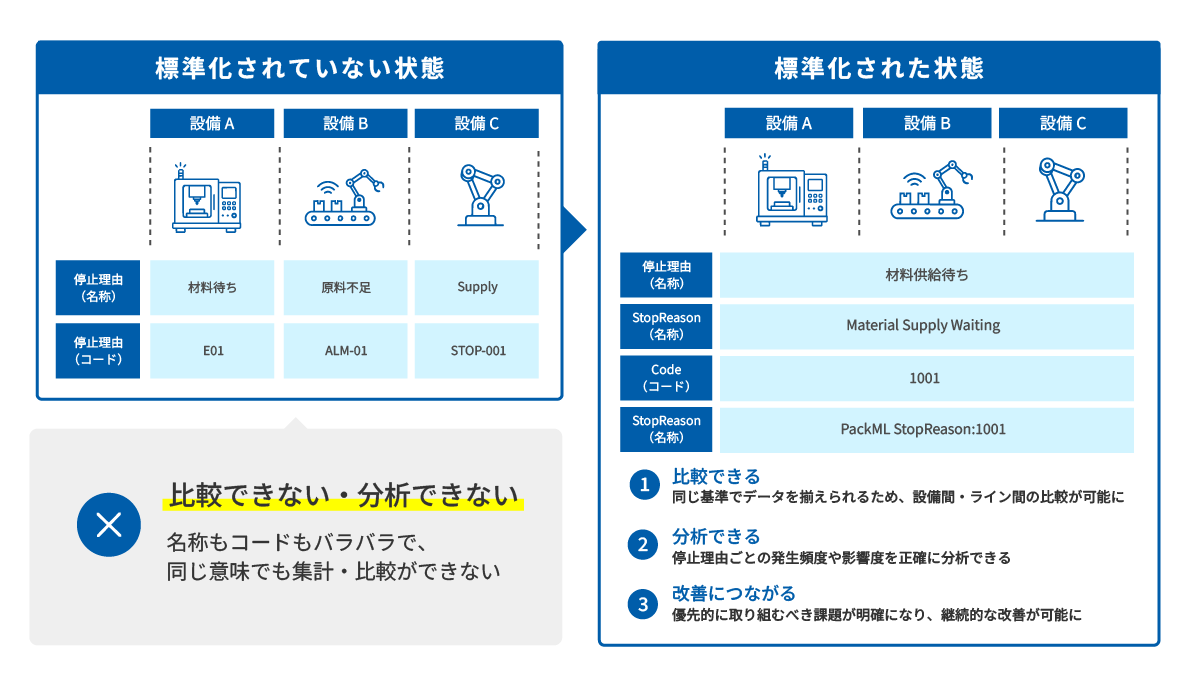
停止理由を標準化することで、工場全体でのデータ活用が可能になり
OEEの改善活動を加速させます。
OEE改善を進めるためには、設備ごとに異なるデータを整理・標準化する必要があります。
OPC UA、PackML、情報モデルを活用することで、設備データを改善活動に活用できる状態へ整備できます。
設備A
データ例
設備B
データ例
設備C
データ例
データ連携の標準プロトコル
異なるメーカー・機種の設備データを安全・確実に収集・連携
設備状態・停止理由の標準化
状態モデルとStopReasonを標準化し、共通のコード体系で管理
データの意味づけ
データの構造や意味を定義し、「何のためのデータか」を明確化
MES
生産管理
システム
SCADA
監視・制御
システム
クラウド
データ基盤・
可視化
AI分析
予知保全・
高度分析
OEE改善
停止理由分析
ボトルネック特定
継続的な改善活動を実現
設備から取得できるデータは、メーカーや機種によって名称や構造が異なります。
そのままでは設備間やライン間での比較分析が難しく、MESやSCADA、クラウドシステムとの連携も複雑になります。
OPC UAによるデータ連携、PackMLによる設備状態・停止理由の標準化、情報モデルによるデータの意味づけを行うことで、設備データを活用できる情報として整理できます。
設備データの標準化は、OEE改善のためだけでなく、
将来の工場DXを支える基盤づくりにもつながります。
設備データの収集だけでは、OEE改善や停止理由分析につながらない場合があります。
日新システムズは、設備データの標準化から活用まで、お客様の課題に合わせてご支援します。
課題を可視化し、改善の方向性を明確に
現状のデータ運用方法を整理し、課題と改善の優先順位を明確にします。
異なる設備データを共通のルールで連携
設備やメーカーが異なっても、共通で扱えるデータ基盤を構築します。
分析・可視化により改善を推進
データを活用して課題を見える化し、継続的な改善活動につなげます。
設備データの収集から標準化、活用まで一貫して支援します。
お客様の課題や目標に寄り添い、最適なソリューションでOEE改善を実現します。
設備データの収集から標準化、OEE算定、停止理由分析まで、
お客様の設備環境や課題に合わせてご提案します。
日新システムズは、お客様のOEE改善と生産性向上を、確かな技術と豊富な実績で支援します。